
—|—————|——–|
| Materiales | Grado y grosor del cuero, forro, pegamentos, herrajes | Antes del corte |
|---|---|---|
| Mano de obra | Costura, montado, pegado de suela, acabado | Durante la producción |
| Medidas y calce | Horma confirmada, escalado de tallas, pareja igualada | Primera pieza + en línea |
| Cumplimiento | REACH, alcance CE/EN ISO 20347, reportes de laboratorio | Antes de producción + antes de embarque |
| Apariencia y empaque | Defectos visuales, igualado de pares, etiquetas, caja | Inspección final |
Hay un punto que contraria la intuición del comprador nuevo: una inspección aprobada no significa cero defectos. El muestreo funciona con probabilidades — un AQL 2.5 para defectos mayores permite que el lote pase aun conteniendo un pequeño porcentaje de pares defectuosos. Lo que la aprobación significa es que la calidad quedó dentro de la banda que usted contrató; por eso escribir esa banda en la orden de compra importa más que esperar que el inspector lo atrape todo.
¿Qué controles previos evitan problemas antes de producir?
La inspección preproducción verifica que lo que la fábrica va a cortar coincide con lo que usted aprobó. Tres controles concentran la mayor parte del valor:
Verificación de materiales. Confirme que el cuero de corte coincide con la muestra aprobada en grado, grosor (medido en varios puntos, no en uno) y acabado. Revise forro, cordones, ojillos, hebillas y suela contra la ficha técnica. En adhesivos y primers, pida confirmación de que las fórmulas no llevan químicos restringidos por REACH ni por las reglas de su mercado: un problema de solvente detectado aquí es un tema de papeles; el mismo problema detectado en aduana es un contenedor detenido.
Verificación de patrón y horma. La horma de producción debe coincidir con el prototipo aprobado en calce, y las piezas del patrón con los planos técnicos, incluidos márgenes de costura y dirección de la veta del cuero. Los errores de escalado de tallas — cuando cada salto de talla se desvía del incremento aprobado — están entre los errores más caros porque solo aparecen cuando empiezan las devoluciones de clientes finales.
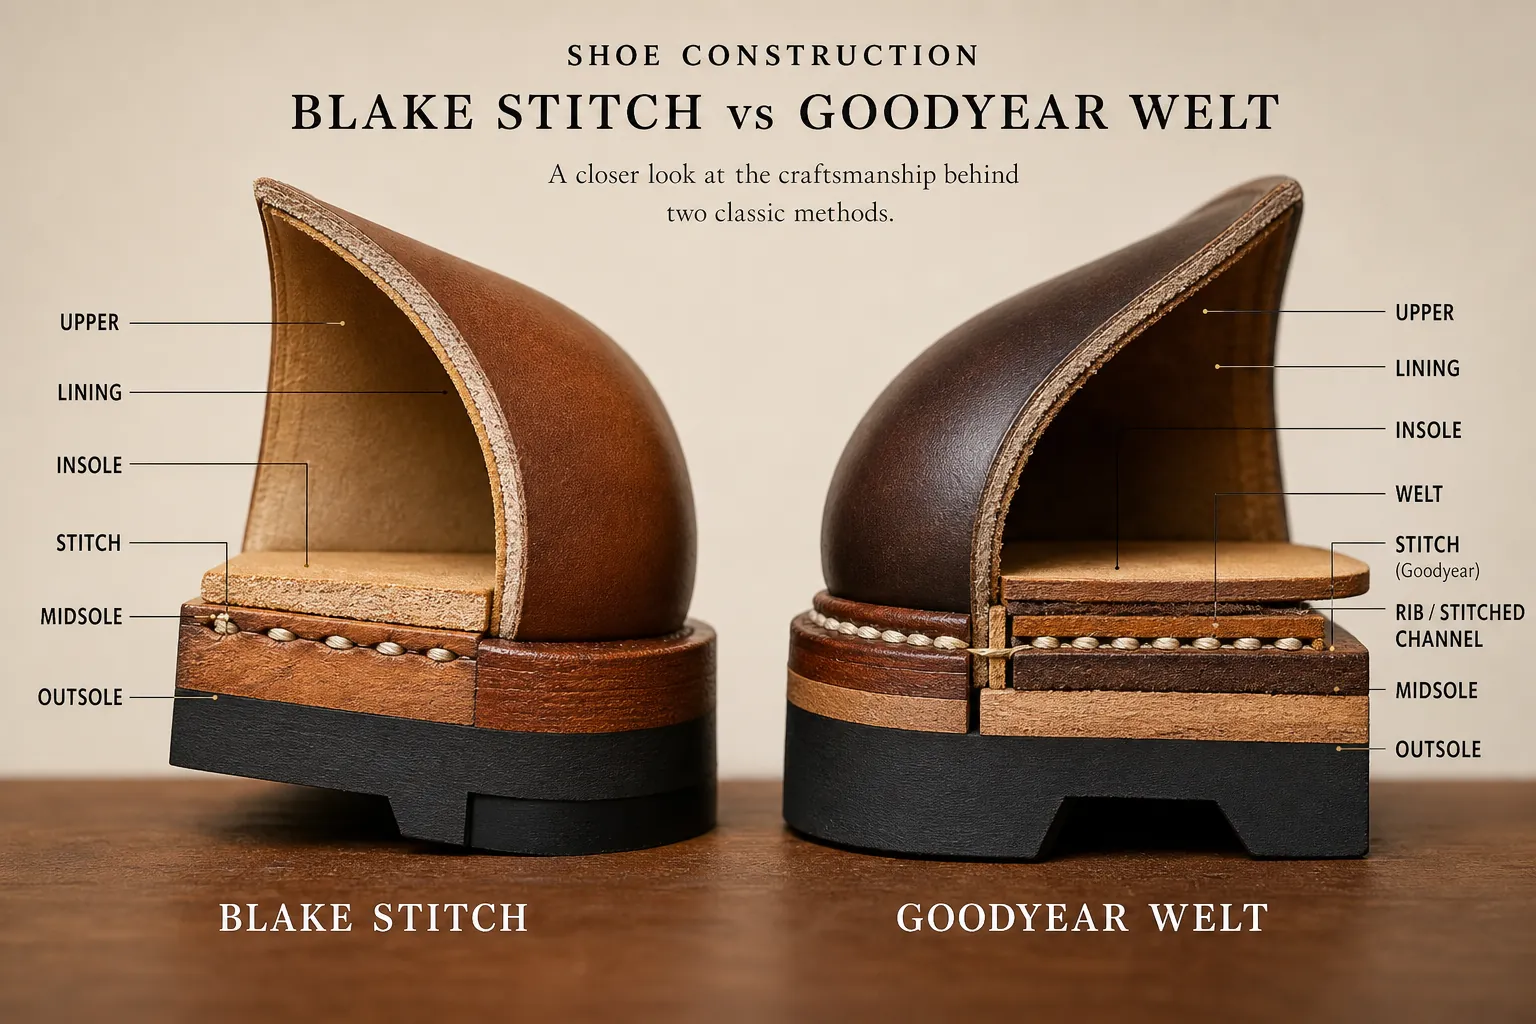
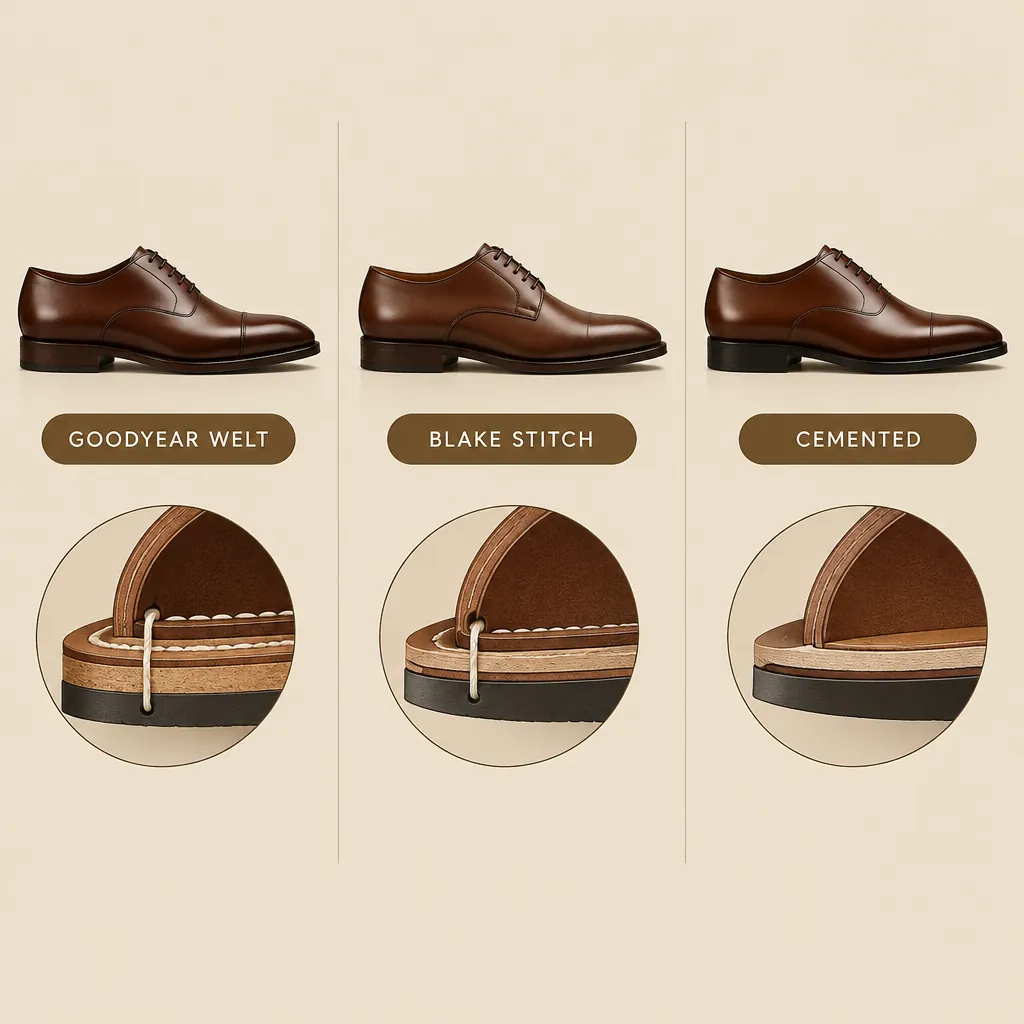
Aprobación de primera pieza. Antes de que la línea corra a ritmo completo, se saca un par completo con materiales reales de producción, se mide y se compara contra la muestra dorada. Es también el momento de recordar que la construcción cambia el costo de reparación: una suela pegada y una suela Goodyear se comportan de forma muy distinta cuando un par vuelve a servicio técnico; nuestra comparación completa de construcciones (en inglés) desglosa las diferencias.
Un aviso honesto: estos controles no rescatan una mala elección de proveedor. La verificación supone que la fábrica quiere pasar. Elegir un fabricante con proceso de control documentado — y antecedentes verificables — sigue siendo la decisión de mayor impacto en calidad; nuestra guía para elegir fabricante de calzado (en español) explica qué evidencia pedir antes del primer pedido.
¿Qué se verifica durante la producción?
La inspección en proceso (DUPRO) atrapa errores sistemáticos cuando todavía son baratos de corregir. Para calzado formal de caballero, los puntos de control en línea son:
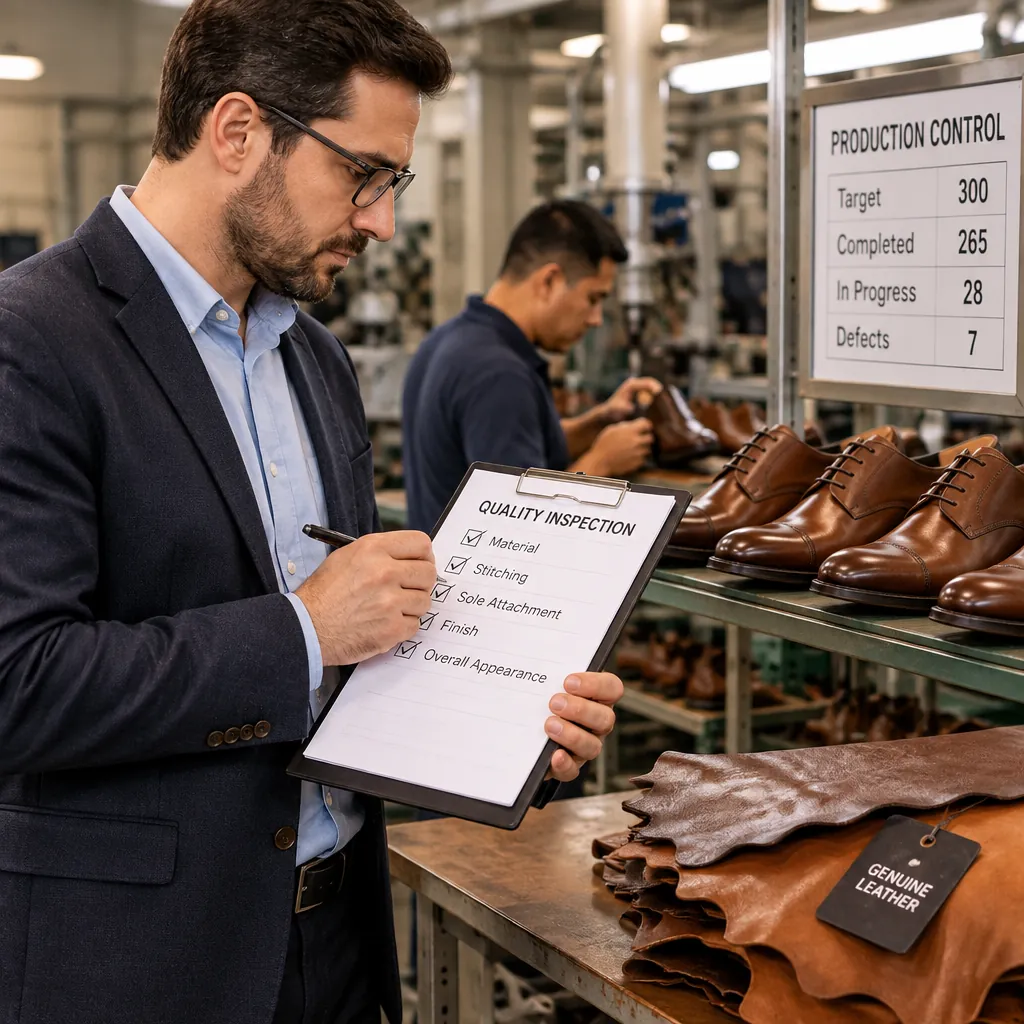
- Costura: tensión de hilo constante en todo el tramo, cero puntadas saltadas en líneas visibles, resistencia de costura adecuada al punto de tensión, sin fruncido en empeine y talonera.
- Montado: forma de puntera correcta, trasera centrada, sin arrugas de forro bajo el talón, asiento de tacón bien formado.
- Pegado de suela: línea de pega completa y pareja en construcción cementada; costura de welt pareja en construcción Goodyear; sin huecos en la zona de pala.
- Igualado de par: veta, color y acabado iguales entre pie derecho e izquierdo — un desajuste invisible en zapatos sueltos se nota de inmediato cuando el par está en exhibición.
La rutina más eficiente ata cada control a una etapa: revisar la costura de corte cuando el 10–20 % de las cortadas esté lista, verificar el montado cuando la línea entra en ritmo, y volver a verificar tras cualquier cambio de material. Si no puede viajar para el control intermedio, pida a la fábrica fotos fechadas en línea vinculadas al número de su pedido: un fabricante serio las lleva como registro rutinario, no como favor.
¿Cómo funciona la inspección final por muestreo (AQL)?
La inspección final aleatoria (FRI o PSI, según la sigla que use su agente) es la compuerta estadística antes del pago y el embarque. La referencia estándar es ISO 2859-1: usted define el tamaño del lote, el nivel de inspección (el Nivel II es el normal en comercio) y los niveles de calidad aceptable — en calzado se usa comúnmente AQL 2.5 para defectos mayores y 4.0 para menores.
En la práctica: para un lote de 500 pares en Nivel II, la tabla lleva a una muestra de 50 pares. Con AQL 2.5, la aceptación típica es de 3 pares defectuosos o menos; con 4 o más pares con defectos mayores, el lote se rechaza. Los números exactos cambian con el tamaño del lote, y por eso el plan de muestreo debe quedar fijado en la orden de compra, no como un «control de calidad» genérico. Nuestra guía dedicada al muestreo AQL en calzado (en inglés) detalla la mecánica completa.
Cada par muestreado pasa una rutina definida: vista general de tres segundos, revisión completa de cada zapato, igualado de par, muestreo de medidas contra la tabla de tallas, y verificación de empaque y etiquetas. Las pruebas funcionales en calzado formal son más ligeras que en calzado de seguridad, pero deben incluir tracción de tacón, integridad de pega y flexión en la zona del metatarso.
Un límite que conviene aceptar: la inspección de tercera parte protege contra la deriva del proceso, pero no sustituye la claridad contractual. Si la orden no define la clasificación de defectos (qué cuenta como mayor y qué como menor), el reporte se convierte en una negociación en lugar de un veredicto. Escriba ejemplos concretos — asientos de tacón torcidos, hilos sueltos en costuras visibles, color desigual entre las mitades del par, burbujas en la suela, bordes de forro quemados — y ambas partes inspeccionarán contra la misma página.
¿Qué certificados debe exigir a su fábrica?
El cumplimiento químico es la parte de la calidad que nunca se ve en una foto, y por eso mismo se verifica con documentos:
- REACH (UE): restricción de colorantes azoicos que pueden liberar aminas aromáticas carcinogénicas, además de límites de cadmio, plomo y otras sustancias. Pida reportes de laboratorio referenciados al lote real de producción, no solo un certificado sin vínculo con el producto.
- EN ISO 20347: es la norma de calzado occupational (por ejemplo, antideslizante para trabajo). El calzado formal de consumo no queda cubierto automáticamente — si su caso de uso es laboral, confirme que el alcance del certificado cubre el modelo concreto.
- Pruebas físicas: resistencia de adherencia de suela, flexión, sujeción de tacón, solidez del color al frote. Laboratorios acreditados como SATRA publican métodos de ensayo para calzado, y pedir copia de reportes es práctica normal en operaciones B2B.
La práctica que separa a los compradores profesionales de los optimistas: pedir documentos de fuente primaria, verificar que el alcance del certificado nombre la categoría y el modelo, confirmar vigencia durante toda la ventana de entrega, y cotejar la referencia de lote del reporte con su orden. Un certificado que no se puede amarrar a su embarque es decoración.
Wincheer Shoes opera bajo certificación CE, REACH (Azo Dyes), RoHS y EN ISO 20347 en sus líneas de calzado de cuero para hombre, de modo que el comprador puede revisar el alcance directamente durante el proceso de compra. Si el marcado CE es relevante para su programa, nuestra guía sobre fábricas con CE (en inglés) explica qué garantiza y qué no.
¿Cómo es una lista de verificación reutilizable?
La siguiente lista está escrita para copiarse a sus documentos de pedido; comprime las cuatro etapas en los puntos que deciden la mayoría de las disputas reales:
| Etapa | Punto de control | Criterio de paso | Registro |
|---|---|---|---|
| Preproducción | Cuero de corte vs. muestra aprobada | Mismo grado, grosor en tolerancia en 3+ puntos | Foto de muestra + medidas |
| Preproducción | Herrajes y cordones vs. ficha técnica | Función y acabado iguales | Registro fotográfico |
| Preproducción | Horma y patrón vs. prototipo aprobado | Medidas y escalado idénticos | Medidas de primera pieza |
| En proceso | Costura en líneas visibles | Sin puntadas saltadas; tensión pareja | Foto en línea fechada |
| En proceso | Pegado de suela | Pega pareja, sin huecos en pala | Par muestra retenido |
| Final (FRI) | Muestreo según ISO 2859-1, Nivel II | Según AQL acordado (típicamente 2.5/4.0) | Reporte de inspección |
| Final | Medidas vs. tabla de tallas | Dentro de tolerancia declarada | Hoja de medidas |
| Final | Igualado de par y empaque | Veta y color iguales; etiquetas correctas | Fotos de caja |
| Documentos | Reportes REACH / EN ISO 20347 | Referenciados a lote y vigentes | Copias PDF en archivo |
Guarde las fotos de defectos junto al registro: una biblioteca de defectos clasificados (qué marcó el inspector, en qué etapa, con qué severidad) convierte una inspección aislada en un sistema de calidad. Y un consejo que la mayoría de los importadores primerizos se salta: combine esta lista con un pedido de prueba, no con un contenedor completo. Un primer pedido de 60 a 100 pares ejercita el ciclo completo — plan de muestreo, registros en línea, inspección final, acciones correctivas — con riesgo mínimo. Nuestra guía de fabricantes con MOQ bajo (en inglés) explica cómo las escalas de precio hacen viable ese primer paso.
¿Qué hacer cuando la inspección falla?
Un lote rechazado es una señal de proceso, no solo una caja devuelta. La secuencia profesional:
- Pida el reporte clasificado: tipos de defecto, cantidades y fotos contra el AQL acordado. Un «problemas de calidad» genérico no se puede accionar.
- Exija causa raíz, no solo reproceso: una costura rehecha se vuelve a fallar si no se identificó la causa (aguja, calibración de tensión, capacitación del operador).
- Acuerde acción correctiva con fecha y reinspeccione el lote corregido — al nivel de muestreo que usted elija.
- Regístrelo. El historial de fallos de un proveedor es el insumo más honesto para su próxima decisión de abastecimiento.
Una fábrica que vale la pena conservar trata su reporte como dato útil, no como acusación. Si el proveedor rechaza las acciones correctivas documentadas, esa respuesta también es información.
Preguntas frecuentes sobre inspección de calzado
¿Qué nivel de AQL debo usar para calzado de cuero de hombre?
La mayoría de los compradores aplica AQL 2.5 para defectos mayores y 4.0 para menores en Nivel II. Las líneas premium a veces aprietan los mayores a 1.5. El nivel correcto depende de su mercado y segmento de precio — decídalo con el proveedor antes del pedido y manténgalo.
¿Cuántos pares se muestrean en la inspección final?
La muestra la fija la tabla ISO 2859-1: para 500 pares en Nivel II, 50 pares; para 1,200 pares, 80 pares. Insista en que la orden declare tamaño de lote, nivel y AQL juntos: esa combinación determina muestra y números de aceptación.
¿Puedo confiar en la autoinspección de la fábrica?
La autoinspección con registros (fotos en línea, medidas de primera pieza, reportes internos) es una base legítima en relaciones consolidadas. La tercera parte suma valor en primeros pedidos, modelos nuevos o tras un lote rechazado. Lo que nunca debe sustituir la autoinspección es el estándar de aceptación por escrito.
¿Cuáles son los defectos más comunes en calzado formal de caballero?
Mayores recurrentes: asientos de tacón asimétricos, costuras abiertas en líneas visibles, color desigual dentro del par, huecos de pega en suela y puntera desviada de la horma aprobada. Menores frecuentes: hilos sueltos, marcas leves de acabado, variaciones de brillo.
¿Cuánto tarda el muestreo antes de producir en serie?
Para construcción clásica de caballero, contemple 15–30 días para muestras incluidas las revisiones. Comprimir esa etapa para ahorrar semanas suele costar más después: el prototipo aprobado y la muestra dorada son la referencia de toda la cadena de inspección.
Solicite un primer pedido listo para inspección
Si está armando su plan de abastecimiento y quiere una fábrica que ya opera el ciclo descrito — registros de primera pieza, documentación en línea, inspección final contra AQL acordado — escríbanos con sus modelos objetivo. Wincheer Shoes Co., Ltd. fabrica calzado de cuero para hombre desde 2007: oxfords, derbies, mocasines, monk strap y botas chelsea, con líneas de producción en Jiangmen, Guangdong (a unas 1.5 horas de Guangzhou), y bodega y showroom en Shanghái y Jiangmen abiertos para visitas de compradores. Los primeros pedidos parten desde 60 pares. Solicite cotización o plan de muestras en nuestra página de contacto, o revise nuestras colecciones de oxford y derby para empezar la conversación con referencias concretas.