
—–|—————–|——–|
| Matières | Qualité et épaisseur du cuir, doublure, colles, ferrures | Avant la coupe |
|---|---|---|
| Fabrication | Coutures, montage, fixation de semelle, finissage | En production |
| Mesures et taille | Forme validée, gradation des pointures, appariement | Première paire + en ligne |
| Conformité | REACH, portée CE/EN ISO 20347, rapports d’essais | Avant série + avant expédition |
| Aspect et emballage | Défauts visibles, appariement, étiquettes, carton | Contrôle final |
Un point contre-intuitif qu’un acheteur expérimenté intègre vite : un contrôle « conforme » ne signifie pas zéro défaut. L’échantillonnage repose sur les probabilités — un AQL 2,5 pour les défauts majeurs autorise un lot à passer alors qu’il contient un petit pourcentage de paires défectueuses. La conformité signifie que la qualité reste dans la bande contractée ; c’est pourquoi l’inscrire dans le bon de commande compte plus que d’espérer qu’un inspecteur tout voir.
Quels contrôles amont évitent les problèmes avant la production ?
Le contrôle préalable vérifie que l’usine s’apprête à couper exactement ce que vous avez validé. Trois vérifications concentrent l’essentiel de la valeur :
Vérification des matières. Le cuir de tige doit correspondre à l’échantillon validé en qualité, en épaisseur (mesurée en plusieurs points, pas un seul) et en finition. Doublure, lacets, œillets, boucles et semelle sont comparés à la fiche technique. Pour colles et primers, demandez confirmation que les formules ne contiennent aucune substance restreinte au titre de REACH ou des règles de votre marché — un problème de solvant détecté ici reste une affaire de documents ; le même problème détecté en douane, c’est un conteneur bloqué.
Vérification forme et patronage. La forme de production doit correspondre au prototype validé en confort, et les pièces du patron aux dessins techniques, marges de couture et sens du cuir compris. Les erreurs de gradation des pointures figurent parmi les plus coûteuses : elles n’apparaissent qu’avec les retours clients.
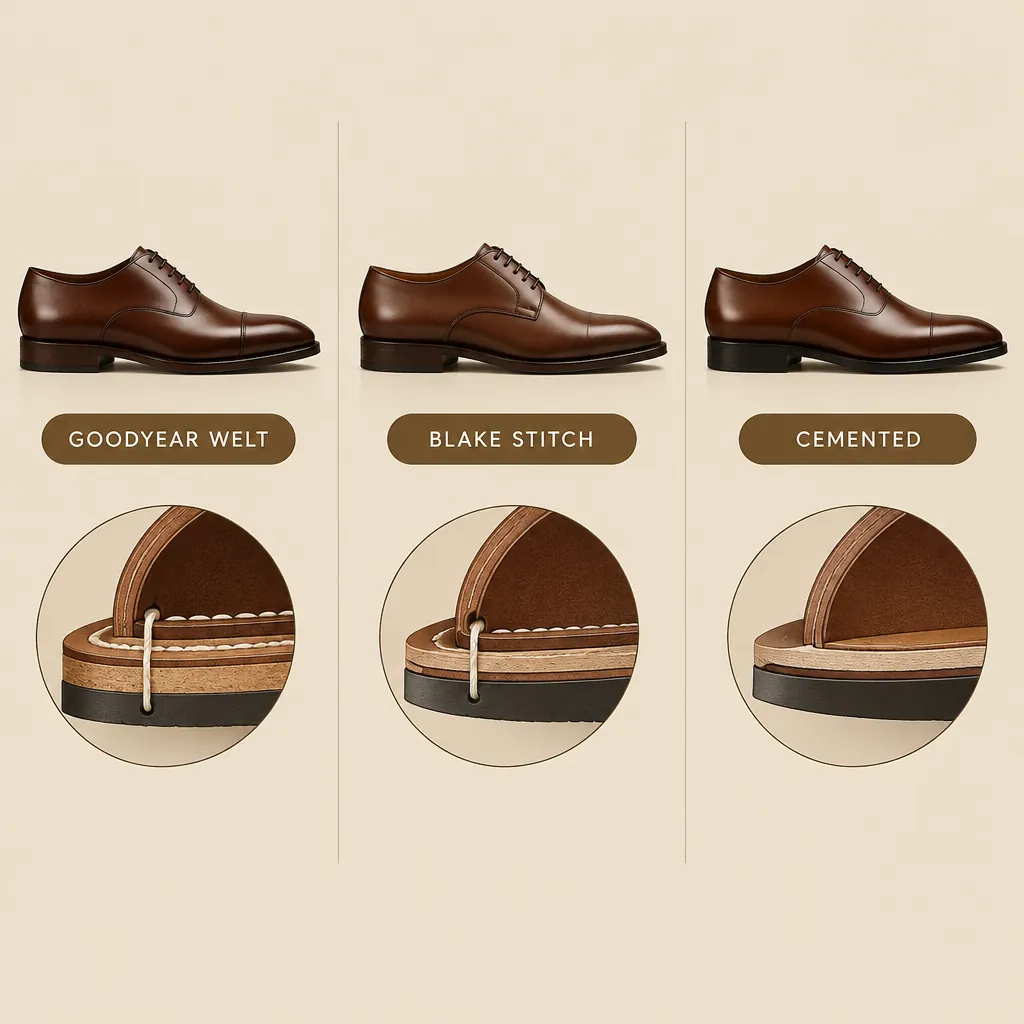
Validation de la première paire. Avant que la ligne ne tourne à plein régime, une paire complète produite avec les matières réelles est tirée, mesurée et comparée à l’échantillon de référence. C’est aussi le bon moment de rappeler que la construction change le coût de réparation : une semelle collée et une semelle Goodyear ne se comportent pas du tout de la même façon lors d’un retour en atelier — notre comparatif des constructions (en anglais) détaille ces différences.
Une limite honnête : ces contrôles ne rattrapent pas un mauvais choix de fournisseur. Le contrôle suppose une usine qui veut passer. Choisir un fabricant au processus qualité documenté reste la décision au plus fort impact — notre guide de sélection d’un fabricant B2B fiable (en français) détaille les preuves à demander avant toute commande.
Que vérifier pendant la production ?
Le contrôle en cours (DUPRO) attrape les erreurs systématiques tant qu’elles sont peu coûteuses à corriger. Pour la chaussure classique masculine, les points de contrôle en ligne sont :
- Coutures : tension du fil constante sur toute la couture, zéro point sauté sur les lignes visibles, résistance adaptée aux zones de tension, pas de froncement sur l’empeigne.
- Montage : forme de bout correcte, arrière centré, pas de plis de doublure sous le talon, assise de talon bien formée.
- Fixation de semelle : ligne de collage complète et régulière en construction collée ; surpiqûre de welt régulière en construction Goodyear ; aucun vide au niveau du cambrion.
- Appariement : grain, couleur et finition identiques entre le pied droit et le gauche — un défaut invisible sur une chaussure isolée saute aux yeux dans une vitrine.
La routine la plus efficace lie chaque contrôle à une étape : coutures tige vérifiées à 10–20 % d’avancement, montage contrôlé une fois la ligne en régime, nouvelle vérification après tout changement de matière. Si vous ne pouvez pas vous déplacer, demandez des photos datées en ligne, rattachées à votre numéro de commande — un fabricant sérieux les tient comme un registre courant, pas comme une faveur.
Comment fonctionne le contrôle final par échantillonnage (AQL) ?
Le contrôle final (FRI ou PSI) est le filtre statistique avant paiement et chargement. La référence est ISO 2859-1 : vous définissez la taille du lot, le niveau d’inspection (le niveau II est l’usage commercial courant) et les niveaux de qualité acceptable — couramment AQL 2,5 pour les défauts majeurs et 4,0 pour les mineurs en chaussure.
En pratique : un lot de 500 paires au niveau II correspond à un échantillon de 50 paires. Avec un AQL 2,5, l’acceptation se situe typiquement à 3 paires défectueuses ou moins ; 4 paires majeures ou plus rejettent le lot. Les valeurs exactes varient avec la taille du lot — d’où l’importance de fixer le plan d’échantillonnage dans la commande, plutôt qu’une vague ligne « contrôle qualité ». Notre guide dédié à l’échantillonnage AQL (en anglais) détaille la mécanique.
Chaque paire échantillonnée suit une routine définie : vue d’ensemble de trois secondes, contrôle complet de chaque chaussure, appariement, relevé de mesures contre la table des pointures, vérification emballage et étiquettes. Les essais fonctionnels sont plus légers que sur chaussure de sécurité mais doivent inclure l’arrachage du talon, l’intégrité du collage et la flexion à la plante.
Une limite à assumer : le contrôle par tiers vous protège de la dérive du processus, pas de l’absence de cadre contractuel. Sans classification des défauts définie (ce qui compte comme majeur ou mineur), le rapport devient une négociation au lieu d’un verdict. Écrivez des exemples — assises de talon de travers, fils libres sur coutures visibles, différence de couleur au sein d’une paire, bulles sur la semelle — et les deux parties contrôlent sur la même page.
Quels certificats exiger auprès de votre usine ?
La conformité chimique est la seule part de la qualité invisible sur une photo — elle se vérifie donc par les documents :
- REACH (UE) : restriction des colorants azoïques susceptibles de libérer des amines aromatiques cancérogènes, plus limites de cadmium, plomb et autres substances. Exigez des rapports d’essais référencés au lot réel — pas un certificat sans lien produit.
- EN ISO 20347 : cette norme couvre la chaussure professionnelle (par exemple antidérapante pour le travail). La chaussure classique de consommation n’y est pas automatiquement soumise — pour un usage professionnel, la portée du certificat doit nommer le modèle.
- Essais physiques : résistance du collage, flexion, arrachage du talon, solidité au frottement. Des laboratoires accrédités comme SATRA publient des méthodes d’essai chaussure, et demander copie des rapports est une pratique B2B normale.
La pratique qui distingue les professionnels : demander les documents à la source, vérifier que la portée du certificat nomme la catégorie et le modèle, confirmer la validité sur toute la fenêtre de livraison, rapprocher la référence de lot du rapport avec votre commande. Un certificat qu’on ne peut pas rattacher à votre expédition est un papier décoratif.
Wincheer Shoes est certifiée CE, REACH (colorants azoïques), RoHS et EN ISO 20347 sur ses lignes de chaussures en cuir pour homme ; la portée des certificats se vérifie directement pendant le processus d’achat. Pour un programme marqué CE, notre guide des usines certifiées CE (en anglais) précise ce que le marquage garantit — et ce qu’il ne garantit pas.
À quoi ressemble une liste de contrôle réutilisable ?
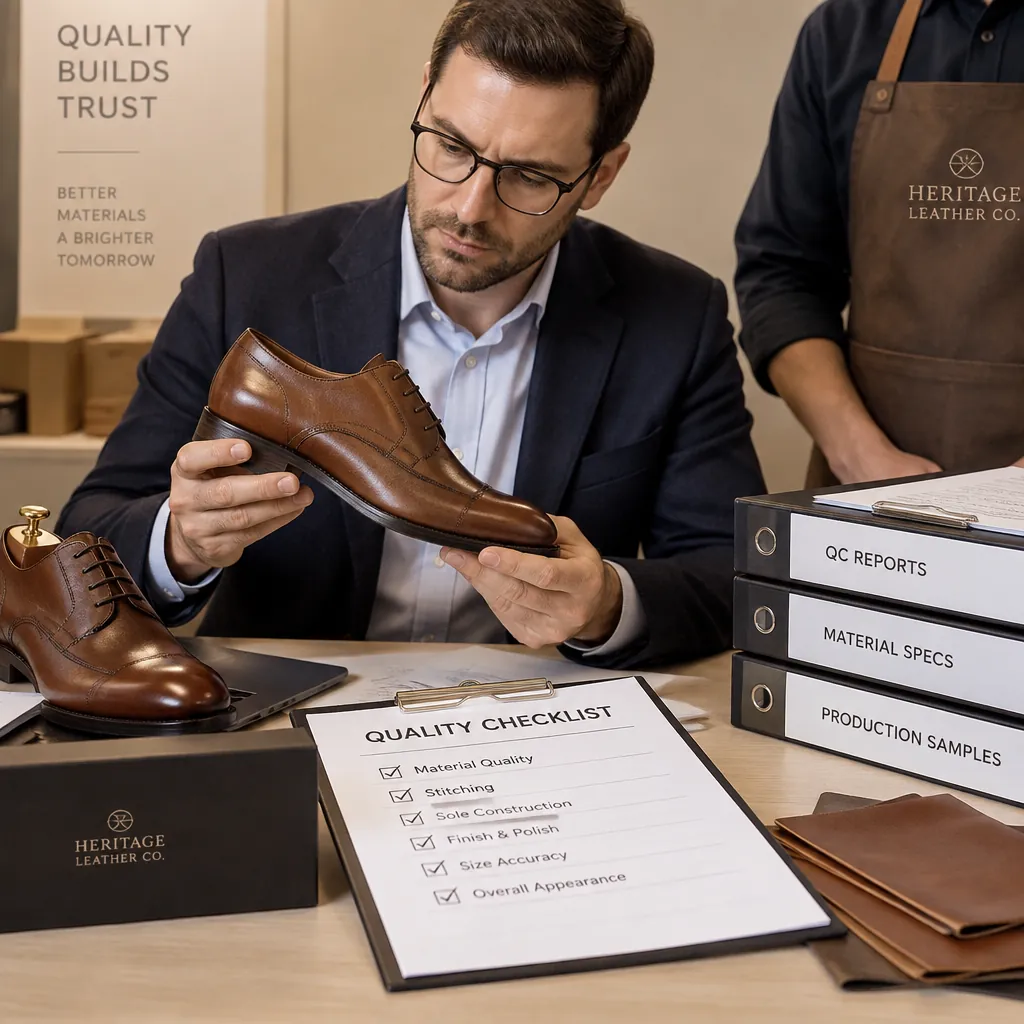
Cette liste s’écrit pour être reprise dans vos documents de commande ; elle condense les quatre étapes sur les points qui tranchent la plupart des litiges réels :
| Étape | Point de contrôle | Critère de passage | Preuve |
|---|---|---|---|
| Amont | Cuir tige vs échantillon validé | même qualité, épaisseur en tolérance sur 3+ points | photo + mesures |
| Amont | Ferrures et lacets vs fiche technique | fonction et finition conformes | relevé photo |
| Amont | Forme et patron vs prototype | mesures et gradation identiques | mesures première paire |
| En ligne | Coutures sur lignes visibles | zéro point sauté ; tension régulière | photo datée en ligne |
| En ligne | Fixation de semelle | collage régulier, sans vides | paire témoin conservée |
| Final (FRI) | Échantillonnage ISO 2859-1, niveau II | selon AQL convenu (typ. 2,5/4,0) | rapport de contrôle |
| Final | Mesures vs table des pointures | dans la tolérance déclarée | fiche de mesures |
| Final | Appariement et emballage | grain et couleur assortis ; étiquettes justes | photos cartons |
| Documents | Rapports REACH / EN ISO 20347 | référencés au lot, en validité | copies PDF classées |
Conservez les photos de défauts avec le rapport : une bibliothèque de défauts classés (ce que l’inspecteur a signalé, à quelle étape, avec quelle gravité) transforme un contrôle isolé en système qualité. Et le conseil que les primo-importateurs oublient : associez cette liste à une commande pilote, pas à un conteneur complet. Une première commande de 60 à 100 paires exerce le cycle complet — plan d’échantillonnage, relevés en ligne, contrôle final, actions correctives — à risque minimal.
Comment réagir quand un contrôle échoue ?
Un lot refusé est un signal de process, pas seulement une palette retournée. La séquence professionnelle :
- Exigez un rapport classé : types de défauts, quantités et photos face à l’AQL convenu. Un vague « problèmes de qualité » n’est pas actionnable.
- Demandez la cause racine, pas seulement la reprise : une couture refaite recommencera si la cause (aiguille, calibrage de tension, formation de l’opérateur) n’est pas identifiée.
- Convenez d’une action corrective datée et recontrôlez le lot corrigé — au niveau d’échantillonnage de votre choix.
- Documentez. L’historique d’échecs d’un fournisseur est l’apport le plus honnête à votre prochaine décision d’approvisionnement.
Une usine qui mérite de rester traite votre rapport comme une donnée utile, non comme une accusation. Si le fournisseur refuse des actions correctives documentées, cette réponse est en soi une information.
FAQ : contrôle qualité de la chaussure en cuir
Quel niveau AQL utiliser pour des chaussures classiques en cuir ?
La plupart des acheteurs retiennent AQL 2,5 pour les défauts majeurs et 4,0 pour les mineurs, au niveau II. Les gammes premium resserrent parfois à 1,5. Le bon niveau dépend de votre marché et de votre segment de prix — décidez-le avec le fournisseur avant la commande, puis tenez-le.
Combien de paires sont contrôlées en fin de production ?
Les tables ISO 2859-1 fixent l’échantillon : 500 paires au niveau II donnent 50 paires contrôlées, 1 200 paires en donnent 80. Exigez que la commande mentionne ensemble taille du lot, niveau et AQL : c’est ce trio qui détermine l’échantillon et les chiffres d’acceptation.
Peut-on se fier à l’autocontrôle de l’usine ?
L’autocontrôle avec registres (photos en ligne, mesures de première paire, rapports internes) est une base légitime dans une relation établie. Le tiers apporte de la valeur sur une première commande, un modèle neuf ou après un lot refusé. Ce que l’autocontrôle ne remplace jamais : le standard d’acceptation écrit.
Quels sont les défauts les plus fréquents en chaussure classique masculine ?
Défauts majeurs récurrents : assises de talon asymétriques, coutures ouvertes sur lignes visibles, différence de couleur au sein d’une paire, manques de collage sur la semelle, bout déviant de la forme validée. Défauts mineurs : fils libres, légères marques de finissage, variations de brillance.
Combien de temps prend la phase d’échantillons avant la série ?
Comptez 15 à 30 jours pour les échantillons d’une construction classique, révisions comprises. Comprimer cette étape coûte généralement plus cher ensuite : le prototype validé et l’échantillon de référence servent de repère à toute la chaîne de contrôle.
Demandez une première commande prête à contrôler
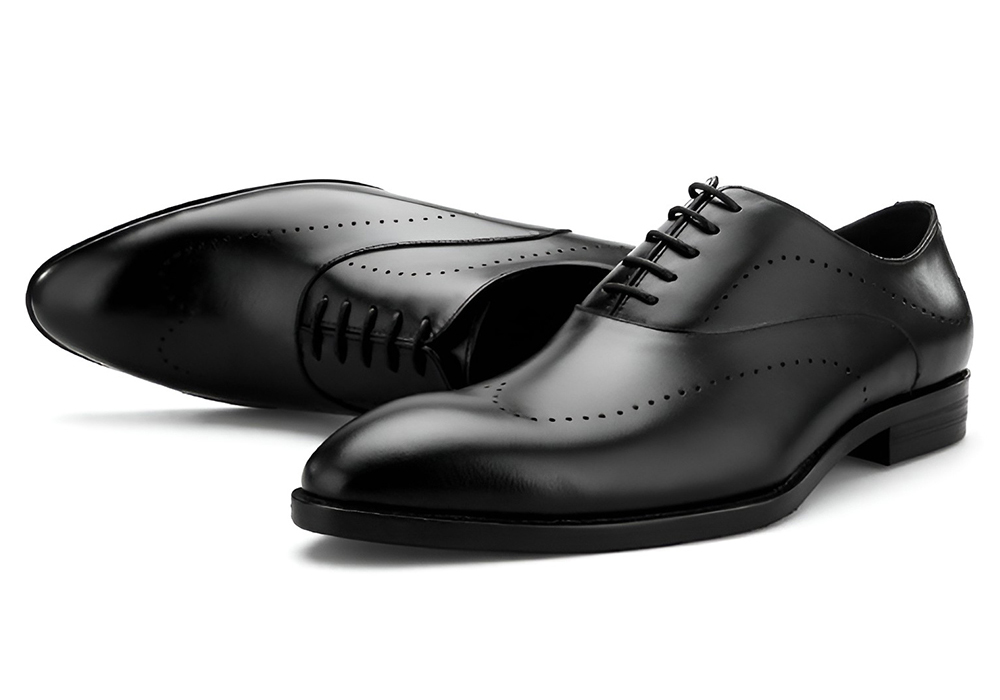
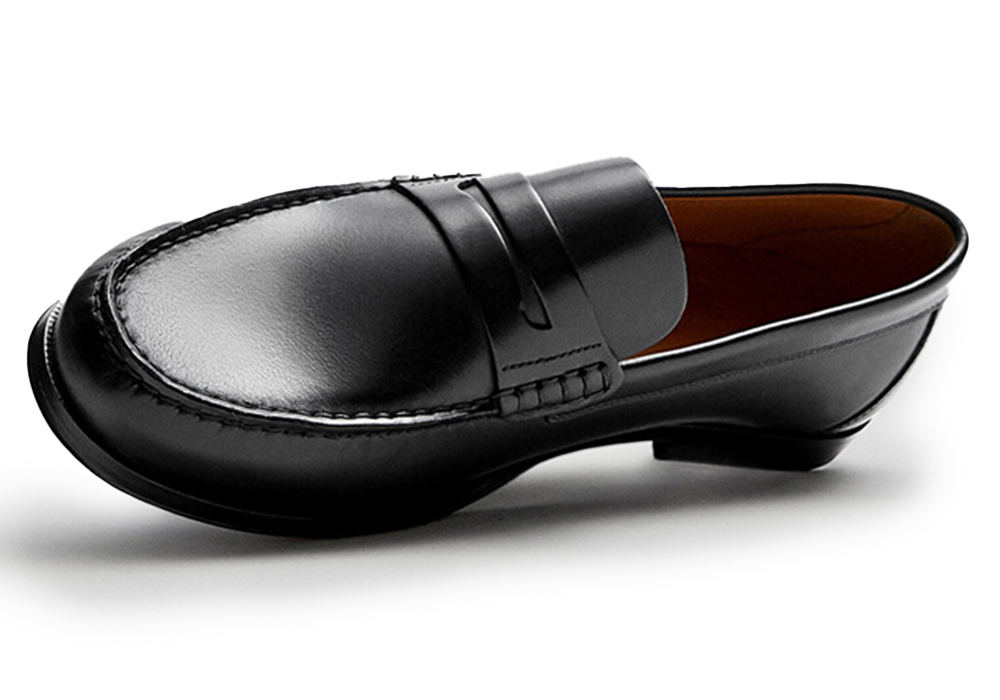
Si vous construisez un plan d’approvisionnement et cherchez une usine qui opère déjà le cycle décrit — relevés de première paire, documentation en ligne, contrôle final selon un AQL convenu — envoyez-nous vos modèles cibles. Wincheer Shoes Co., Ltd. fabrique des chaussures classiques en cuir pour homme depuis 2007 : oxford, derby, mocassins, monk straps et chelsea boots, sur des lignes de production à Jiangmen, Guangdong (à environ 1 h 30 de Guangzhou), avec entrepôt et showroom à Shanghai et Jiangmen ouverts aux visites d’acheteurs. Les premières commandes démarrent à partir de 60 paires. Demandez un devis ou un plan d’échantillons sur notre page contact, ou parcourez nos collections oxford et derby pour engager la conversation sur des références concrètes.